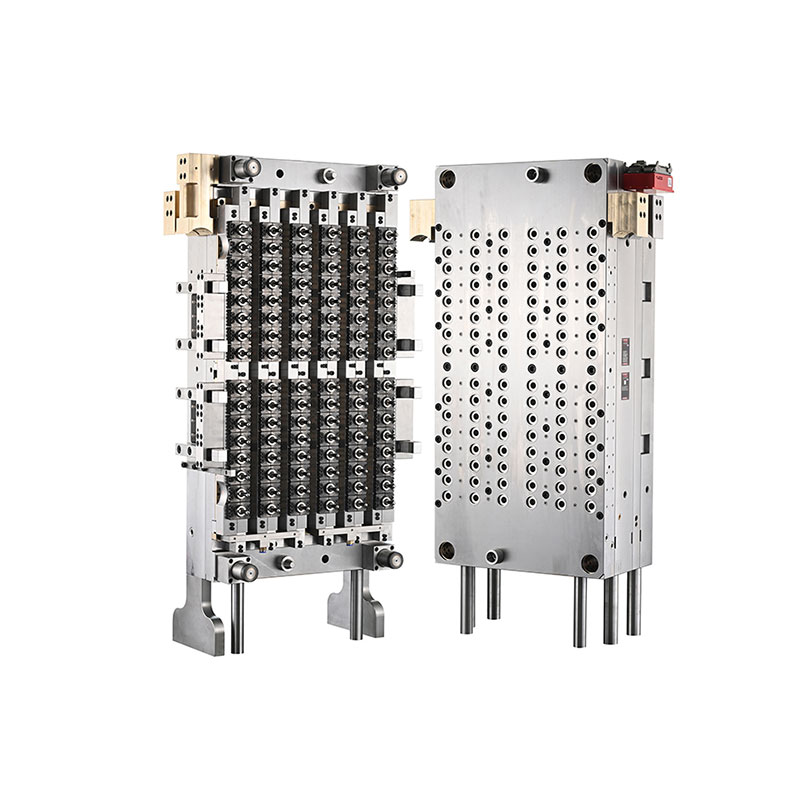
Daelong, isang tagagawa ng injection mold na nakabase sa China na may higit sa 30 taon ng karanasan sa industriya, ay nagbibigay ng mga solusyon sa precision tooling para sa mataas na dami ng produksyon ng plastic packaging. Ang96-Cavity 29 25 Neck Pet Preform Mould na may Needle Valve Gateay idinisenyo para sa paghingi ng PET preform na pagmamanupaktura, pagsasama-sama ng isang high-cavity na layout, isang kontroladong sistema ng hot runner, at pagiging tugma sa mga automated na kagamitan sa produksyon upang suportahan ang pare-parehong output para sa inumin, pagkain, at pang-araw-araw na mga aplikasyon sa packaging ng kemikal.
Ang isang high-performance na PET preform mold ay direktang nakakaapekto sa kahusayan sa produksyon, dimensional consistency, materyal na paggamit, at downstream na kalidad ng bote. Ang 96-cavity configuration ay nagbibigay-daan sa mga manufacturer na gumawa ng maraming preform sa bawat injection cycle, habang ang isang needle valve gate hot runner system ay tumutulong na kontrolin ang pagkatunaw ng paghahatid sa mga indibidwal na gate. Para sa mga manufacturer na gumagamit ng mga tugmang Nestal injection molding machine at five-station robotic automation, ang tamang disenyo ng molde ay maaaring suportahan ang matatag, nauulit na produksyon. Ipinapaliwanag ng artikulong ito ang mga prinsipyo ng paggana ng amag, mga pangunahing pagpipilian sa materyal, mga pakinabang sa engineering, pamantayan sa pagpili, mga kinakailangan sa pagpapanatili, at mga praktikal na pagsasaalang-alang para sa pagsusuri ng isang high-cavity na PET preform mold investment.
Ang mga preform ng PET ay mga sangkap na hinulma ng iniksyon na kasunod na iniinit at hinulma sa mga bote o iba pang lalagyan. Ang kanilang mga sukat, pamamahagi ng materyal, geometry ng leeg, at kondisyon sa ibabaw ay nakakaimpluwensya sa pagganap ng natapos na packaging.
Ang isang 96-cavity mold ay naglalaman ng 96 na indibidwal na mga posisyon ng cavity, na nagpapahintulot sa isang maayos na naka-configure na injection molding system na bumuo ng hanggang 96 na preform sa isang kumpletong molding cycle. Ang kaayusan na ito ay partikular na angkop para sa mga tagagawa na naghahanap ng malaking kapasidad sa produksyon nang hindi umaasa sa maraming magkakahiwalay na makina ng paghubog.
Tinutukoy ng 29/25 neck specification ang nilalayon na disenyo ng neck-finish. Dapat kumpirmahin ng mga mamimili ang tumpak na profile ng thread, mga dimensyon ng sealing, compatibility ng pagsasara, at nauugnay na pagguhit ng neck-finish bago mag-order. Tinutukoy ng mga detalyeng ito kung ang natapos na preform ay akma sa nilalayong takip at proseso ng pagbubuhos ng bote.
Ayon sa impormasyon ng produkto ng Daelong, ang amag na ito ay idinisenyo para sa mga Nestal injection molding machine na nilagyan ng five-station robot system. Ang aktwal na pagiging tugma ay dapat kumpirmahin laban sa modelo ng makina ng mamimili, mga sukat ng platen, kapasidad ng pag-iniksyon, at pagsasaayos ng automation.
Sa high-cavity injection molding, ang pamamahagi ng tinunaw na PET nang pantay-pantay sa lahat ng cavity ay isang malaking hamon sa engineering. Ang mga pagkakaiba-iba sa temperatura ng pagkatunaw, presyon, resistensya ng daloy, o pagganap ng gate ay maaaring magdulot ng mga pagkakaiba sa timbang, hitsura, at katumpakan ng dimensyon.
Ang isang needle valve gate hot runner system ay gumagamit ng movable valve pin upang kontrolin ang pagbubukas at pagsasara ng gate. Ang system ay inengineered upang pamahalaan ang matunaw na pagpasok sa bawat lukab at maaaring makatulong sa paggawa ng mas malinis na mga lugar ng gate at mas pare-parehong pagpuno kapag tama ang disenyo, pinananatili, at naka-synchronize sa proseso ng pag-iniksyon.
Tinukoy ng Daelong ang isang PC-VG series valve gate hot runner system para sa modelong ito. Ang mga huling resulta ay nakasalalay sa pangkalahatang disenyo ng hot runner, kondisyon ng valve-pin, kontrol sa temperatura, mga setting ng pag-iniksyon, pagganap ng paglamig, at paghahanda ng PET resin. Ang mga mamimili ay dapat humiling ng isang pagsubok sa amag at sample na pagsusuri upang i-verify ang pagganap sa ilalim ng kanilang aktwal na mga kondisyon sa pagpapatakbo.
Mahalaga ang pagpili ng materyal para sa isang high-cavity na PET preform mold dahil ang mga indibidwal na bahagi ay nakakaranas ng iba't ibang kumbinasyon ng init, pressure, friction, at paulit-ulit na mekanikal na paggalaw. Ang mga naaangkop na tool steel at hot runner na materyales ay nakakatulong na suportahan ang dimensional stability, wear resistance, at maaasahang pangmatagalang operasyon.
Ang sumusunod na talahanayan ay nagbubuod sa mga materyales at impormasyon sa engineering na inilathala ng Daelong para sa molde na ito.
| Component | Tinukoy na Materyal | Nai-publish na Hardness | Layunin ng Engineering |
|---|---|---|---|
| Cavity at core | Alemanya 2316 bakal | HRC 42–45; precision hardening hanggang HRC 50–54 | Binubuo ang preform na geometry at sinusuportahan ang wear resistance |
| Singsing sa leeg | Alemanya 2316 bakal | HRC 45–50 | Binubuo ang leeg finish at closure interface |
| Pin ng balbula | Japan SKD51 bakal | HRC 58–60 | Kinokontrol ang pagbubukas at pagsasara ng gate |
| Hot runner nozzle | U.S. beryllium copper | HRC 37 | Sinusuportahan ang paglipat ng init sa pagpupulong ng nozzle |
| Manifold plate | H13 bakal | HRC 35–38 | Sinusuportahan ang istraktura ng hot runner manifold |
| Base plate | P20 tool steel | HRC 27–32 | Nagbibigay ng suporta sa istruktura para sa pagpupulong ng amag |
Tandaan: Ang mga halaga ng katigasan sa itaas ay sumusunod sa mga na-publish na detalye ng pahina ng produkto. Dapat kumpirmahin ng mga mamimili ang mga huling sertipiko ng materyal, kundisyon ng paggamot sa init, mga detalye ng bahagi, at mga talaan ng inspeksyon sa naaprubahang teknikal na dokumentasyon.
Ang Daelong ay nag-uulat din ng machining tolerance na 0.003–0.005 mm, component interchangeability na hanggang 90%, at preform wall-thickness concentricity na ±0.0075 mm sa L = 100 mm. Ito ay mahalagang teknikal na mga punto ng pagsusuri; ang kanilang mga paraan ng pagsukat, lokasyon ng inspeksyon, at pamantayan sa pagtanggap ay dapat na napagkasunduan bago tanggapin ang produksyon.
Ang pangunahing bentahe ng isang 96-cavity configuration ay ang kapasidad nitong bumuo ng maraming preform sa bawat cycle. Kapag ipinares sa isang angkop na laki ng injection machine, balanseng pagpuno, epektibong paglamig, at awtomatikong paghawak, makakatulong ang layout na ito sa mga manufacturer na pataasin ang output habang mas mahusay na ginagamit ang production floor space.
Gayunpaman, ang aktwal na bilang ng mga katanggap-tanggap na preform na ginawa kada oras ay nakasalalay sa cycle time, availability ng makina, katatagan ng proseso, nakaplanong pagpapanatili, at ang porsyento ng mga tinanggihang bahagi. Samakatuwid, ang pagpaplano ng produksyon ay dapat gumamit ng na-verify na data ng pagsubok sa halip na ang bilang ng lukab lamang.
Ang pare-parehong preform na timbang, mga sukat ng leeg, at kapal ng pader ay mahalaga para sa downstream stretch-blow molding. Ang mga pagkakaiba sa pagitan ng mga cavity ay maaaring humantong sa hindi pantay na pamamahagi ng materyal, hindi pare-pareho ang lakas ng bote, o tumaas na mga rate ng pagtanggi.
Ang isang mahusay na inhinyero na hot runner, tumpak na ginawang mga bahagi ng amag, at balanseng paglamig ay maaaring makatulong na mabawasan ang mga pagkakaiba-iba na ito. Ang nakagawiang sampling at pagkakakilanlan ng lukab ay kapaki-pakinabang para sa pag-detect ng mga problema bago sila makaapekto sa isang malaking batch ng produksyon.
Kinikilala ni Daelong ang isang mapagpapalit na istraktura ng lukab bilang isa sa mga pakinabang ng inhinyero ng amag. Maaaring pasimplehin ng mga mapapalitang bahagi ang naka-target na pagpapanatili dahil ang isang pagod o nasira na seksyon ay maaaring serbisyuhan nang hindi pinapalitan ang buong pagpupulong ng amag.
Dapat kumpirmahin ng mga mamimili ang aktwal na saklaw ng pagpapalitan, availability ng spare-part, mga pamamaraan sa pagpapalit, at mga kinakailangan sa dimensional na pag-verify. Nakakatulong ang mga detalyeng ito sa mga maintenance team na matantya ang downtime at maghanda ng mga naaangkop na ekstrang imbentaryo.
Ang high-speed preform na pagmamanupaktura ay nakasalalay sa higit sa pagganap ng pag-iniksyon. Ang paghawak ng robot, pagpapalamig, paghahatid, inspeksyon, at mga kagamitan sa pag-ihip sa ibaba ng agos ay dapat magtulungan. Ang pagiging tugma sa nilalayong sistema ng automation ay nakakatulong na mabawasan ang manu-manong paghawak at sumusuporta sa isang mas predictable na daloy ng trabaho sa produksyon.
Ang 29/25 neck finish at 96-cavity layout ay ginagawa ang ganitong uri ng amag na may kaugnayan sa mga pagpapatakbo ng packaging na nangangailangan ng malaking dami ng PET preform. Ang kaangkupan ng tapos na bote ay depende sa disenyo ng leeg, preform weight, resin grade, bottle geometry, at nilalayong mga kondisyon ng pagpuno.
Hindi lahat ng 29/25 neck finish ay maaaring palitan sa bawat takip ng bote o linya ng pagpuno. Dapat i-verify ng mga tagagawa ang mga drawing ng pagsasara, mga tampok na nakikitang pakialaman, mga kinakailangan sa sealing, at mga naaangkop na pamantayan sa packaging bago gumawa ng disenyo ng amag.
Ang pagpili ng isang high-cavity mold ay nangangailangan ng pagsusuri sa kumpletong sistema ng produksyon sa halip na isang paghahambing ng mga numero ng cavity o mga presyo ng pagbili lamang. Ang isang teknikal na angkop na amag ay dapat tumugma sa makina, dagta, disenyo ng bote, target ng produksyon, at mga mapagkukunan ng pagpapanatili na magagamit sa pabrika.
Para sa karagdagang mga detalye ng produkto, suriin ang 96-cavity 29/25 neck na PET preform na amag ng Daelong na may gate ng balbula ng karayom at ang mas malawak nitong hanay ng mga solusyon sa PET preform mold.
Kahit na ang isang precision-engineered na amag ay nangangailangan ng regular na pagpapanatili upang mapanatili ang pare-parehong pagganap. Sa isang 96-cavity system, ang isang maliit na problema na nakakaapekto sa ilang mga cavity ay maaaring makabuo ng isang malaking bilang ng mga may sira na bahagi kung ito ay mananatiling undetected.
Maaaring mabawasan ng preventive maintenance ang hindi inaasahang downtime at gawing mas predictable ang pagpapalit ng component. Ang naaangkop na agwat ng pagpapanatili ay dapat na nakabatay sa mga kondisyon ng produksyon, kalidad ng resin, oras ng pagpapatakbo, mga resulta ng inspeksyon, at mga rekomendasyon ng tagagawa.
Ang isang 96-cavity PET preform mold ay naglalaman ng 96 molding cavity at maaaring makabuo ng hanggang 96 preforms bawat kumpletong injection cycle kapag ang lahat ng cavity ay gumagana nang tama. Ang aktwal na output ng produksyon ay depende sa cycle time, performance ng makina, at mga rate ng pagtanggap ng produkto.
Tinutukoy ng 29/25 na pagtatalaga ang nilalayong configuration ng neck-finish. Dapat kumpirmahin ang eksaktong mga sukat at interface ng pagsasara gamit ang inaprubahang engineering drawing upang matiyak ang pagiging tugma sa napiling disenyo ng takip at bote.
Kinokontrol ng sistema ng gate ng balbula ng karayom ang natutunaw na pagpasok sa pamamagitan ng mga movable valve pin. Gamit ang naaangkop na disenyo at mga setting ng proseso, maaari nitong mapabuti ang pagkakapare-pareho ng gate, suportahan ang kinokontrol na pagpuno, at bawasan ang ilang mga depekto na nauugnay sa gate sa high-volume injection molding.
Tinukoy ng Daelong ang pagiging tugma sa mga Nestal injection molding machine na nilagyan ng five-station robot system. Dapat kumpirmahin ang tumpak na modelo ng makina at mga kinakailangan sa interface bago mag-order, kabilang ang puwersa ng pag-clamping, kapasidad ng pag-iniksyon, mga sukat ng platen, at mga detalye ng automation.
Kasama sa mga nai-publish na detalye ang Germany 2316 steel para sa cavity, core, at neck ring; Japan SKD51 steel para sa valve pin; beryllium copper para sa hot runner nozzle; H13 steel para sa manifold plate; at P20 tool steel para sa base plate. Ang pangwakas na materyal at mga kinakailangan sa katigasan ay dapat kumpirmahin sa detalye ng pagbili.
Dapat panatilihin ng mga tagagawa ang balanseng temperatura ng hot runner, naaangkop na mga parameter ng pag-iniksyon, epektibong paglamig, at malinis na mga ibabaw ng paghubog. Ang regular na cavity-by-cavity sampling at preventive maintenance ay nakakatulong na matukoy ang mga deviation bago sila magdulot ng malawakang pagtanggi.
Ibigay ang neck-finish drawing, preform na timbang at mga sukat, inilaan na paglalagay ng bote, modelo ng injection machine, target ng produksyon, mga detalye ng resin, mga kinakailangan sa automation, at gustong iskedyul ng paghahatid. Tinutulungan ng mga detalyeng ito ang tagagawa na suriin ang pagiging tugma at maghanda ng mas tumpak na panukala.
Ang 96-cavity PET preform mold na may needle valve gate system ay maaaring maging isang mahalagang pamumuhunan para sa mga tagagawa ng packaging na naghahanap ng mataas na kapasidad sa produksyon, paulit-ulit na preform na kalidad, at pagiging tugma sa mga automated na operasyon ng injection molding. Ang pangmatagalang halaga nito ay nakasalalay sa precision engineering, angkop na mga materyales, balanseng pagpuno at paglamig, maaasahang pagsasama ng makina, at disiplinadong pagpapanatili.
Pinagsasama ng Daelong ang karanasan nito sa paggawa ng injection mold sa isang disenyo ng produkto na inilaan para sa high-volume na PET preform production. Bago gumawa ng desisyon sa pagbili, dapat suriin ng mga tagagawa ang mga teknikal na guhit, kumpirmahin ang pagiging tugma ng makina, at magtatag ng malinaw na pamantayan sa pagtanggap para sa mga pagsubok sa amag at huling paghahatid.
Naghahanap ng maaasahang PET preform mold solution para sa iyong production line? Makipag-ugnayan kay Daelongpara talakayin ang iyong 29/25 na mga detalye ng leeg, preform na disenyo, configuration ng machine, at mga kinakailangan sa output. Bisitahin ang page ng produkto o makipag-ugnayan sa amin para humiling ng mga teknikal na detalye at isang quotation na iniayon sa iyong mga pangangailangan sa pagmamanupaktura.


